Follow me for TWITTER @TuLIPBerhasil

Follow me for TWITTER @TuLIPBerhasil

Senin, 17 Agustus 2009

TPM #28: Pilar ke 5: EEM (Early Equipment Management)

TPM #28: PILAR ke 5, Early Equipment Management

Bagian 1: Master Plan Design, Early Equipment Management & Process Management?


Telah dibahas sedikit dalam Toyota Way Prinsip ke 8, yaitu bagaimana manajemen yang benar adalah manajemen yang menyediakan sarana dan suasana yang kondusif bagi tumbuhnya produktivitas dengan selalu mengedepankan peran Manusia dan proses.


Kaitan dengan bahasan yang salama:
http://bestmanufacturing.blogspot.com/2009/03/prinsip-ke-8-dari-toyota-production.html

Metodologi pada Toyota Way prinsip ke 8, Lean Six Sigma pada DFSS/DMAIC/Process management dan Pilar ke 5 TPM adalah sama. Bahwa sebuah design teknis pada mesin dan proses sudah seharusnya mengedepankan :

1. Kemudahan operator dalam menghasilkan barang berkualitas yang konsisten
2. Meningkatnya produktivitas operator karena kemudahan kerja dan suasana kerja yang mendukung
3. Jaminan kepastian mutu pada tahap Materials incoming, inprocess dan finishing
4. Proses kerja produksi yang stabil, tidak hadirnya penyimpangan, kehandalan alat kerja dan ringkas

Dengan ke 4 syarat tadi, maka pengendalian mutu dapat dipastikan hadir dititik awal input, proses produksi, produk jadi dan pengiriman barang kepada pelanggan. Dan tujuan akhir yang dicapainya adalah 6Sigma variasi atau 99.997% GOOD QUALITY ~ menuju kepada ZERO DEFECT.


Para praktisi TPM menyebut pilar ke 5 ini dengan beberapa sebutan antara lain : Master Plan Design, Early Equipment Management (EEM) & Process Management.

Saya memilih pilar ke 5 ini sebagai Early Equipment Management dan saya mengartikan sebagai : Sebuah kegiatan yang terencana pada rekayasa teknis dalam membuat sebuah alat/mesin menjadi lebih sederhana dalam hubungannya dengan pengoperasian (kerja operasi/operator) dan perawatan alat/mesin.


Early Equipment Management terdiri tiga elemen strategi, yaitu :

1) Design for Quality
  • Mendesign sebuah mesin dan proses kerja yang handal untuk menghasilkan barang yang bermutu tinggi, stabil dan tanpa breakdown.
2) Design for Maintainability
  • Design mesin dengan pemilihan material yang baik dan memiliki daya tahan
  • Tahap fabrikasi yang terkontrol pada ukuran dan jenis parts mesin, mutu parts serta proses pengerjaan Assembling bagian mesin yang akurat
  • Adanya panduan pemasangan dan lay-out
  • Gambar instalasi yang benar, jelas dan mudah dipahami
  • Panduan cara pengoperasian yang sederhana
  • Adanya panduan trouble shooting yang jelas dan benar
  • Kelengkapan manual dan dokumentasi
  • Pelatihan dari ahli team pabrikasi alat dan teknis pengoperasian
  • Installasi dan proses Trial run yang benar dan terdokumentasi
  • Proses commissioning dan project hand-over yang benar dan lengkap (check-list & sign-off)
  • Penetapan perencanaan perawatan mingguan, bulanan dan tahunan. Baik secara tindakan dan perkiraan serta control biaya operasi.
3) Life cycle costing
  • Metode costing process dan produksi yang baik dan benar, sehingga terukur (mampu telusur secara laporan keuangan). Hal ini akan memudahkan manajemen mengukur kinerja produksi dan biaya operasi.
Selanjutnya untuk membahas EEM, saya menggunakan pendekatan praktis dalam bekerja dibidang Manufacturing dibanding berbicara secara teknis tentang design mesin dan proses (saya berfaham, bahwa ada pihak yang lebih handal dan hebat untuk membicarakannya dari sudut kaca-mata Design Engineering of Equipment).

Pada EEM ini yang akan saya bahas adalah pendekatan Industrial Engineering dan Operation Management dalam meningkatkan Kinerja (produktivitas) Manufacturing.

Dukungan pihak Engineering 100% terlibat dan support baik disisi Design, Equipment, Maintenance, Proses dan Investasi akan menyelaraskan tindakan pada pecapaian goal perusahaan. Engineering yang saya maksud adalah Department Process Design, Engineering (equipment, mechnical, electrical), Product Development dan Team Investasi (Capital Expenditures, CAPEX).

Sabtu, 15 Agustus 2009

TPM #27: Training Need & Review Analysis

TPM #27: PILAR ke 4, Competencies Based Matrix
Bagian 2: Training Need & Review Analysis


Rabu, 12 Agustus 2009

TPM #26: Pillar 4, Competencies Based Matrix

TPM #26: PILAR ke 4, Competencies Based Matrix

Bagian 1: Apa itu Competencies Based Matrix

Ada beberapa jenis Competencies Based yang dikenal yaitu : Competencies Based Carrier Plannning, Competencies Based Training & Development dan Competencies Based Performance Management.

Yang akan kita bahas saat ini adalah Competencies Based Training & Development.


Mengapa Competencies Based ini diperlukan ? Sebab secara individual perlu diikur kemampuannya (ada dimana dia saat ini ?), Apa yang diperlukan organisasi untuk bertumbuh dan siapa yang ada didalam team untuk mencapainya itu ? Dan pemetaan kemampuan kerja adalah cara terbaik untuk tahu, kekuatan dan kelemahan yang perlu diperbaiki untuk mencapai sasaran organisasi.


Untuk menghasilkan produk yang berkualitas, hasil kerja produktif dan efektif dalam penggunaan sumber daya memerlukan pekerja yang handal, pekerja yang mumpuni, pekerja yang terampil. Terampil disini bermakna SKILL-full. Ahli dalam pekerjaannya. Untuk menentukan apakah benar pekerja yang bekerja di sebuah mesin dengan aktivitas tertentu itu terampil, perlu adanya Jobs Analysis yang ditekankan pada penilaian kemampuan dalam terampil bekerja. Kemampuan dalam terampil bekerja dibandingkan dengan tuntutan pekerjaan itu berdasar pada Daftar Pekerjaan dan Ketrampilan yang dibutuhkan, dengan melihat kontek rencana bisnis.


Celah perbedaan disebut gaps, yaitu gas competencies. Dan ini dituangkan dalam daftar dan peta kemampuan penguasaan pekerjaan (competencies Mapping). Tindaklanjutnya adalah diadakannya Pelatihan dan pengembangan dengan bentuk :

1. Program Pelatihan (formal dalam kelas dan jobs training)

2. Coaching satu lawan satu, sesuai prioritas kerja dan aktivitas yang ada (Dynamic Coaching)

3. Diskusi kelompok dalam kegiatan pemecahan masalah, improvement action dan Gugus Mutu

4. Proyek-proyek improvement, pengembangan kapasitas, pengembangan produk…

5. Proses delegasi dan suksesi

6. Bulletin, Majalah informasi tentang pekerjaan, Mentoring…

Sebagai referensi lain: http://bestmanufacturing.blogspot.com/2009/03/prinsip-ke-9-dari-toyota-production.html

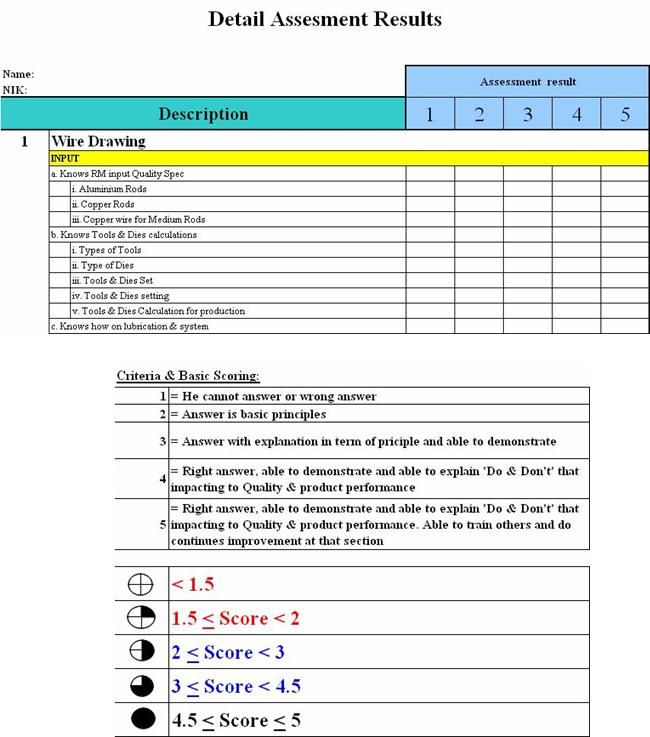
Contoh Format COMPETENCIES BASED MATRIX :


Jumat, 07 Agustus 2009

TPM #25: Mengatasi Speed Losses

TPM #25: PRODUCTIVITY MEASUREMENT dalam Implementasi TPM

Bagian 2: “Mengatasi SPEED LOSSES”


Enam langkah dalam mengatasi SPEED LOSSES :

Tahap #1 : Hitung Speed Losses yang terjadi dan mulailah mengumpulkan data

a) Bagi data mesin per lokasi dan bagian sesuai urutan dan katagori proses

b) Temukan dan hitung berapa Technical Speed

c) Temukan dan identifikasi gaps ‘Technical & Actual speed’ yang dipakai saat ini

d) Tentukan dari data berapa gaps yang terjadi ‘Technical & Average Speed (hasil dari perhitungan ouput dan total waktu kerja, serta bandingkan pula dengan total waktu kerja efektif)

e) Identifikasikan bottle neck terjadi dimana? Mengapa terjadi bottle neck?

f) Mulailah ulangi pengumpulan data dengan cara yang lebih benar

g) Buatlah indikator performa, starting point dan target point

h) Kumpulkan data berdasar performa shift atau harian dan evaluasi pada setiap minggunya


Tahap #2 : Kembalikan performa mesin kepada konsidi awal (Area/bagian kritis dan set standard baru)

a) Indikasikan dan identifikasikan area kritis untuk mencapai performa yang diinginkan

b) Lakukan perbersihan dan pemeriksaan awal

c) Lakukan Tagging untuk ketidak beresan operasi mesin

d) Implementasikan Pembersihan, Pemeriksaan dan Pelumasan sesuai standard

e) Kembalikan kondisi hingga kondisi prima


Tahap #3 : Buatkan standard awal (sementara) dan lakukan pelatihan untuk ketrampilan dan cara kerja baru yang lebih benar

a) Tentukan standard baru bagi setiap unit kerja mesin

b) Tentukan Ramp up dan Rump Down yang benar sesuai best practices

c) Adakan pelatihan bagi operator untuk cara bekerja yang benar dan lebih baik


Tahap #4 : Perkenalkan cara pencatatan ketidak beresan kondisi operasi mesin

a) Tentukan bagaimana cara mengenali ketidak beresan kondisi operasi mesin

b) Tentukan rencana : kerja Apa, Siapa dan Kapan

c) Lakukan pelatihan sesuai dengan hasil analisa untuk perbaikan kinerja mesin

d) Lakukan evaluasi perbaikan terhadap hasil setiap harinya dan buatlah catatan untuk perbaikan berikutnya


Tahap #5 : Analisa ketidak-beresan dari data yang terkumpul dan lakukan perbaikan hingga penghapusan masalah

a) Lakukan analisa berdasarkan pareto masalah

b) Buatlah prioritas tindakan perbaikan

c) Indetifikasikan masalah dan pemecahannya dengan menggunakan 4M + 5W + 1H

d) Implementasikan tindakan perbaikan

e) Buatlah rencana tindakan dan hasil tindakan secara monitoring visual

f) Tampilkan dalam Visual Board machine


Tahap #6 : Mencapai TECHNICAL SPEED

a) Ukur gaps yang terjadi antara TECHNICAL SPEED vs STANDARD SPEED

b) Temukan titik kritis dan kelemahan mengapa terjadi gaps

c) Buatlah rencana kerja menghilangkan gaps

d) Buatlah standard kerja sehingga pencapaian kekal dan hasil yang bermutu, efektif dan produktif

e) Tetapkan dan kampanyekan sukses satu untuk sukses semua divisi process manufacturing

TPM #24: Ukuran produktivitas dalam Aktivitas Perawatan

TPM #24: PRODUCTIVITY MEASUREMENT dalam Implementasi TPM

Bagian 1: “MDT, MTTR dan MTBF”


Singkatan:

BD = Break Down

DT = Down Time

TBF = Time Between Failures

TTR = Time To Repair

MDT = Mean Down Time

MTTR = Mean Time To Repair

MTBF = Mean Time Between Failures

TBM = Time Between Maintenance


Lima Tahapan untuk Mengurangi 'BREAKDOWN':

Tahap #1: Mengidentifikasikan jenis-jenis Breakdown

a) Mengumpulkan data yang ada di lini proses produksi

b) Melakukan ‘Sorting, Selection & Classification’ = untuk menentukan jenis breakdown

c) Tentukan dan pastikan metoda pengumpulan data, identifikasi dan klasifikasinya

d) Melakukan analisa data dan pareto masalah

e) Menentukan prioritas action plans

f) Mem-visualkan rencana kerja ke dalam kalender kerja


Tahap #2: Mengembalikan mesin menjadi kondisi prima

a) Mengidentifikasikan area kritis yang mempengaruhi mutu dan produktivitas

b) Melakukan Tagging untuk Pembersihan dan pemeriksaan awal

c) Menindaklanjuti Rekomendasi Tagging

d) Mereview efektivitas tindak lanjut Tagging (Open Vs Closed)

e) Standardisasi untuk Pembersihan, Pemeriksaan dan Pelumasan

f) Menetapkan prosedur standard kerja, membakukan aktivitas dan pelatihan

Tahap #3: Menghilangkan masalah yang berulang (sering muncul meski kecil dan sebentar)

a) Apa yang sebenarnya terjadi è 4M (man, machine, method, material) + 5Why

b) Buat strategy melawan kerusakan, downtime dan breakdown

c) Implementasikan tindakan perbaikan

d) Monitor ke-efektifan tindakan

e) Bakukan bila menjadikan performa membaik

Tahap #4: Highlight “Penyebab (utama) terjadinya masalah”

a) Memperkenalkan sistem baru bagi identifikasi dan klasifikasi pengumpulan data

b) Gunakan form untuk menganalisa masalah

c) Buatlah sistem penyangga agar system yang diterapkan menjadi berhasil

d) Bakukan dan dokumentasikan

e) Berikan pelatihan dan review skill

f) Implementasikan dengan kepatuhan


Tahap #5: Buatlah Rencana (schedule) Perawatan = Preventive Maintenance Schedule

a) Buatlah daftar (list) = trouble shooting; Penyebab dan solusi

b) Merencanakan tindakan dan implementasi tidakan perbaikan

c) Membuat rencana kerja dan perawatan secara visual

d) Membuat ‘Visual Machine Board’

Sabtu, 01 Agustus 2009

TPM #23: Memonitor kejadian dan menganalisa Breakdown

TPM #23: Pilar ke-3, PLANNED MAINTENANCE SYSTEM
Bagian 4:
“Memonitor kejadian dan menganalisa Breakdown”

Setiap permasalah mengenai breakdown mesin dibuatkan data statistik-nya dan dianalisa dalam pareto diagram. Hal ini untuk membuat aktivitas lebih fokus sesuai prioritasnya (dampak dan seringnya masalah itu muncul menggangu produktivitas dan mutu produk).

Format meetingharian dalam kegiatan Preventive Maintenance :

Display visual board yang ada di ruangan maintenance:

Untuk menjalankan system Planned Maintenance harus diupayakan penggunakan Computerized Maintenance Management System (CMMS).

Jadwal perawatan mesin semestinya dapat mudah ditemukan dan dibentang secara transparent sehingga visualisasi ini akan memotivasi semua bagian untuk menjaga bahwa Perawatan Mesin itu Penting dilaksanakan tepat waktu.

TPM #22: Kegiatan dalam Planned Maintenance

TPM #22: Pilar ke-3, PLANNED MAINTENANCE SYSTEM
Bagian 3:
“Kegiatan dalam Planned Maintenance ”

Kegiatan dalam Perawatan yang terencana dengan baik meliputi :

  1. Menetapkan kegiatan Penjadwalan Perawatan dan Manajemen harian untuk menganalisa dan mengatasi masalah breakdown
  2. Memanajemeni kegiatan pelumasan
  3. Spare-part & inventory management
  4. Maintenance cost management
  5. Mengembangkan teknik pencegahan (predictive maintenance)
  6. Peningkatan kemampuan pekerja (operator & staff maintenance)

Pengumpulan data pada perawatan peralatan kerja dan mesin di-improve:

1.

Dasar pencatatan
  • Memeriksa dan menganalisa data/catatan yang saat ini ada
  • Memperbaiki system catatan yang saat ini ada
  • Membuat struktur baru, mengidentifikasikan dan perbaikan pencatatan

2. Membuat struktur pencatatan data

  • Mesin, sub-bagian terkecil, komponen dan spare-parts (vital dan non-critical parts)
  • Tanggal, shift, operator, bagian proses
  • Catatan kerusakan, downtime, stoppage time, un-planned repair & preventive
  • Time to repair (durasi, start saat terjadi tidak keluarnya produk berkualitas hingga bekerja kembali menghasilkan produk berkualitas)

3. Management Maintenance Information atau CMMS (Computerized Maintenance Management System)

  • Daftar mesin, Mesin ID/Tag number, Gambar & Manual
  • Log book dan catatan aktivitas (historical)
  • Monitoring konsisi mesin/alat kerja
  • Breakdown analysis sheet
  • Preventive Maintenance schedule
  • Inventory Spare-parts management
  • Maintenance cost
  • Training record

Maintenance cost = Direct Maintenance cost + Cost of Production Losses + Management cost
  • Direct Maintenance Cost = Direct labor + Spare parts + Contractor cost
  • Cost of Production Losses = Loss of Production + Waste + Defect + Time + Loss of Order
  • Management Cost = Depreciation + Carrying cost + Handling Cost + Transportation cost

TPM #21: Hubungan Autonomous & Planned Maintenance

TPM #21: Pilar ke-3, PLANNED MAINTENANCE SYSTEM
Bagian 2:
“ Hubungan Autonomous & Planned Maintenance ”


Planned Maitenance adalah pillar ke 3 dalam Total Productive Maintenance.

Implementasi Penjadwalan perawatan yang benar akan didapatkan :

  • Kinerja operasi manufaktur yang produktif dan efisien
  • Biaya operasi yang rendah, dengan berkurangnya biaya maintenance hingga 30%
  • Kehandalan dalam mutu produk dan keselamatan kerja

Pencapaian ini didasarkan atas kinerja :

  • Turunnya waktu downtime dan stoppages machines
  • Biaya yang rendah disebabkan karena turunya biaya perawatan, rendahnya inventory spareparts, standarisasi alat/mesin kerja
  • Mempercepat tindakan perbaikan dan pemulihan kondisi alat/mesin seperti sedia kala
  • Meningkatnya kinerja operator dan maintenance staff

Tujuan dari Autonomous Maintenance adalah untuk meningkatkan kemampuan operator produksi dalam memproduksi barang dan juga dalam perawatan alat/mesin kerja. Sedangkan Planned Maintenance ditujukan pada aktivitas pemeliharaan dan perawatan oleh team Maintenance (Maintenance Crew).