Bagian 2: Training Need & Review Analysis


TPM #26: PILAR ke 4, Competencies Based Matrix
Bagian 1: Apa itu Competencies Based Matrix

Ada beberapa jenis Competencies Based yang dikenal yaitu : Competencies Based Carrier Plannning, Competencies Based Training & Development dan Competencies Based Performance Management.
Yang akan kita bahas saat ini adalah Competencies Based Training & Development.
Mengapa Competencies Based ini diperlukan ? Sebab secara individual perlu diikur kemampuannya (ada dimana dia saat ini ?), Apa yang diperlukan organisasi untuk bertumbuh dan siapa yang ada didalam team untuk mencapainya itu ? Dan pemetaan kemampuan kerja adalah cara terbaik untuk tahu, kekuatan dan kelemahan yang perlu diperbaiki untuk mencapai sasaran organisasi.
Untuk menghasilkan produk yang berkualitas, hasil kerja produktif dan efektif dalam penggunaan sumber daya memerlukan pekerja yang handal, pekerja yang mumpuni, pekerja yang terampil. Terampil disini bermakna SKILL-full. Ahli dalam pekerjaannya. Untuk menentukan apakah benar pekerja yang bekerja di sebuah mesin dengan aktivitas tertentu itu terampil, perlu adanya Jobs Analysis yang ditekankan pada penilaian kemampuan dalam terampil bekerja. Kemampuan dalam terampil bekerja dibandingkan dengan tuntutan pekerjaan itu berdasar pada Daftar Pekerjaan dan Ketrampilan yang dibutuhkan, dengan melihat kontek rencana bisnis.
Celah perbedaan disebut gaps, yaitu gas competencies. Dan ini dituangkan dalam daftar dan peta kemampuan penguasaan pekerjaan (competencies Mapping). Tindaklanjutnya adalah diadakannya Pelatihan dan pengembangan dengan bentuk :
1. Program Pelatihan (formal dalam kelas dan jobs training)
2. Coaching satu lawan satu, sesuai prioritas kerja dan aktivitas yang ada (Dynamic Coaching)
3. Diskusi kelompok dalam kegiatan pemecahan masalah, improvement action dan Gugus Mutu
4. Proyek-proyek improvement, pengembangan kapasitas, pengembangan produk…
5. Proses delegasi dan suksesi
6. Bulletin, Majalah informasi tentang pekerjaan, Mentoring…
Sebagai referensi lain: http://bestmanufacturing.blogspot.com/2009/03/prinsip-ke-9-dari-toyota-production.html
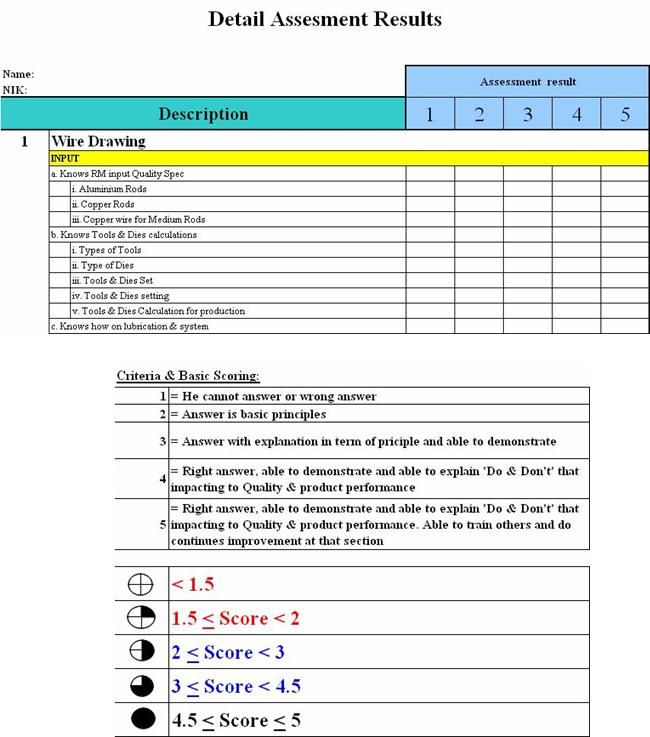
Contoh Format COMPETENCIES BASED MATRIX :


TPM #25: PRODUCTIVITY MEASUREMENT dalam Implementasi TPM
Bagian 2: “Mengatasi SPEED LOSSES”
Enam langkah dalam mengatasi SPEED LOSSES :
Tahap #1 : Hitung Speed Losses yang terjadi dan mulailah mengumpulkan data
a) Bagi data mesin per lokasi dan bagian sesuai urutan dan katagori proses
b) Temukan dan hitung berapa Technical Speed
c) Temukan dan identifikasi gaps ‘Technical & Actual speed’ yang dipakai saat ini
d) Tentukan dari data berapa gaps yang terjadi ‘Technical & Average Speed (hasil dari perhitungan ouput dan total waktu kerja, serta bandingkan pula dengan total waktu kerja efektif)
e) Identifikasikan bottle neck terjadi dimana? Mengapa terjadi bottle neck?
f) Mulailah ulangi pengumpulan data dengan cara yang lebih benar
g) Buatlah indikator performa, starting point dan target point
h) Kumpulkan data berdasar performa shift atau harian dan evaluasi pada setiap minggunya

Tahap #2 : Kembalikan performa mesin kepada konsidi awal (Area/bagian kritis dan set standard baru)
a) Indikasikan dan identifikasikan area kritis untuk mencapai performa yang diinginkan
b) Lakukan perbersihan dan pemeriksaan awal
c) Lakukan Tagging untuk ketidak beresan operasi mesin
d) Implementasikan Pembersihan, Pemeriksaan dan Pelumasan sesuai standard
e) Kembalikan kondisi hingga kondisi prima

Tahap #3 : Buatkan standard awal (sementara) dan lakukan pelatihan untuk ketrampilan dan cara kerja baru yang lebih benar
a) Tentukan standard baru bagi setiap unit kerja mesin
b) Tentukan Ramp up dan Rump Down yang benar sesuai best practices
c) Adakan pelatihan bagi operator untuk cara bekerja yang benar dan lebih baik
Tahap #4 : Perkenalkan cara pencatatan ketidak beresan kondisi operasi mesin
a) Tentukan bagaimana cara mengenali ketidak beresan kondisi operasi mesin
b) Tentukan rencana : kerja Apa, Siapa dan Kapan
c) Lakukan pelatihan sesuai dengan hasil analisa untuk perbaikan kinerja mesin
d) Lakukan evaluasi perbaikan terhadap hasil setiap harinya dan buatlah catatan untuk perbaikan berikutnya
Tahap #5 : Analisa ketidak-beresan dari data yang terkumpul dan lakukan perbaikan hingga penghapusan masalah
a) Lakukan analisa berdasarkan pareto masalah
b) Buatlah prioritas tindakan perbaikan
c) Indetifikasikan masalah dan pemecahannya dengan menggunakan 4M + 5W + 1H
d) Implementasikan tindakan perbaikan
e) Buatlah rencana tindakan dan hasil tindakan secara monitoring visual
f) Tampilkan dalam Visual Board machine
Tahap #6 : Mencapai TECHNICAL SPEED
a) Ukur gaps yang terjadi antara TECHNICAL SPEED vs STANDARD SPEED
b) Temukan titik kritis dan kelemahan mengapa terjadi gaps
c) Buatlah rencana kerja menghilangkan gaps
d) Buatlah standard kerja sehingga pencapaian kekal dan hasil yang bermutu, efektif dan produktif
e) Tetapkan dan kampanyekan sukses satu untuk sukses semua divisi process manufacturing
TPM #24: PRODUCTIVITY MEASUREMENT dalam Implementasi TPM
Bagian 1: “MDT, MTTR dan MTBF”
Singkatan:
BD = Break Down
DT = Down Time
TBF = Time Between Failures
TTR = Time To Repair
MDT = Mean Down Time
MTTR = Mean Time To Repair
MTBF = Mean Time Between Failures
TBM = Time Between Maintenance


Lima Tahapan untuk Mengurangi 'BREAKDOWN':
Tahap #1: Mengidentifikasikan jenis-jenis Breakdown
a) Mengumpulkan data yang ada di lini proses produksi
b) Melakukan ‘Sorting, Selection & Classification’ = untuk menentukan jenis breakdown
c) Tentukan dan pastikan metoda pengumpulan data, identifikasi dan klasifikasinya
d) Melakukan analisa data dan pareto masalah
e) Menentukan prioritas action plans
f) Mem-visualkan rencana kerja ke dalam kalender kerja
Tahap #2: Mengembalikan mesin menjadi kondisi prima
a) Mengidentifikasikan area kritis yang mempengaruhi mutu dan produktivitas
b) Melakukan Tagging untuk Pembersihan dan pemeriksaan awal
c) Menindaklanjuti Rekomendasi Tagging
d) Mereview efektivitas tindak lanjut Tagging (Open Vs Closed)
e) Standardisasi untuk Pembersihan, Pemeriksaan dan Pelumasan
f) Menetapkan prosedur standard kerja, membakukan aktivitas dan pelatihan

Tahap #3: Menghilangkan masalah yang berulang (sering muncul meski kecil dan sebentar)
a) Apa yang sebenarnya terjadi è 4M (man, machine, method, material) + 5Why
b) Buat strategy melawan kerusakan, downtime dan breakdown
c) Implementasikan tindakan perbaikan
d) Monitor ke-efektifan tindakan
e) Bakukan bila menjadikan performa membaik


Tahap #4: Highlight “Penyebab (utama) terjadinya masalah”
a) Memperkenalkan sistem baru bagi identifikasi dan klasifikasi pengumpulan data
b) Gunakan form untuk menganalisa masalah
c) Buatlah sistem penyangga agar system yang diterapkan menjadi berhasil
d) Bakukan dan dokumentasikan
e) Berikan pelatihan dan review skill
f) Implementasikan dengan kepatuhan
Tahap #5: Buatlah Rencana (schedule) Perawatan = Preventive Maintenance Schedule
a) Buatlah daftar (list) = trouble shooting; Penyebab dan solusi
b) Merencanakan tindakan dan implementasi tidakan perbaikan
c) Membuat rencana kerja dan perawatan secara visual
d) Membuat ‘Visual Machine Board’


Setiap permasalah mengenai breakdown mesin dibuatkan data statistik-nya dan dianalisa dalam pareto diagram. Hal ini untuk membuat aktivitas lebih fokus sesuai prioritasnya (dampak dan seringnya masalah itu muncul menggangu produktivitas dan mutu produk).

Display visual board yang ada di ruangan maintenance:

Untuk menjalankan system Planned Maintenance harus diupayakan penggunakan Computerized Maintenance Management System (CMMS).
Jadwal perawatan mesin semestinya dapat mudah ditemukan dan dibentang secara transparent sehingga visualisasi ini akan memotivasi semua bagian untuk menjaga bahwa Perawatan Mesin itu Penting dilaksanakan tepat waktu.


Kegiatan dalam Perawatan yang terencana dengan baik meliputi :

Pengumpulan data pada perawatan peralatan kerja dan mesin di-improve:
1.
Dasar pencatatan2. Membuat struktur pencatatan data
3. Management Maintenance Information atau CMMS (Computerized Maintenance Management System)


Implementasi Penjadwalan perawatan yang benar akan didapatkan :
Pencapaian ini didasarkan atas kinerja :


Tujuan dari Autonomous Maintenance adalah untuk meningkatkan kemampuan operator produksi dalam memproduksi barang dan juga dalam perawatan alat/mesin kerja. Sedangkan Planned Maintenance ditujukan pada aktivitas pemeliharaan dan perawatan oleh team Maintenance (Maintenance Crew).


Tujuan dari Perencanaan Pemeliharaan (Preventive Maintenance Program & System) adalah untuk mencapai keadaan yang berkualitas, efektif dan mampu memberikan nilai kepuasan bagi pelanggan.
Kepuasan Pelanggan yang dimaksudkan adalah : Mutu yang sesuai dengan harapan, Harga yang kompetitif (tidak harus murah = perbandingan mutu, fungsi, daya tahan dan harga sampai ketanggan pelanggan) dan Tepat waktu sesuai dengan kebutuhan.
Empat kegiatan dalam Perencanaan Pemeliharaan :
Dengan diterapkannya Preventive Maintenance System maka maintenance staff dapat membimbing para operator untuk dapat terlibat dalam kegiatan perawatan mesin dan peralatan kerja.
Kebijakan dalam Preventive Maintenance System adalah meliputi :

Hal-hal penting dalam Maintenance Mesin :
Enam tahapan dalam penerapan Preventive Maintenance System :


 Postingan
Semua Komentar